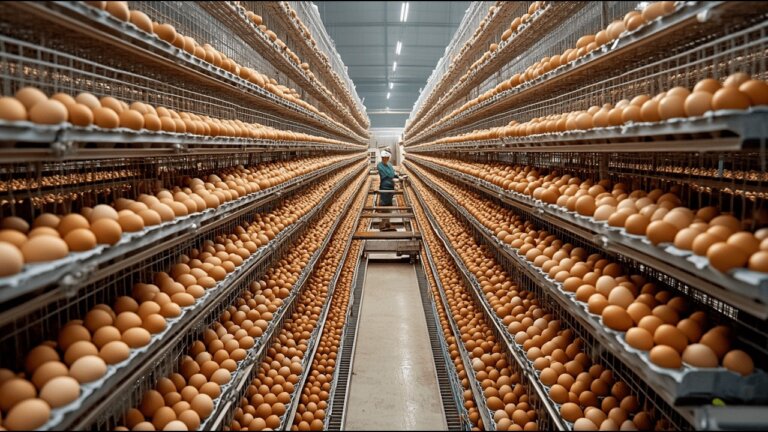
100万羽規模の養鶏場での卵生産・処理の全自動化プロセス
要約: 年間1.5兆個消費される卵の生産現場では、100万羽規模の鶏舎で1日80万個以上を自動集卵しています。ロボットアームによる選別、UV検査、洗浄、包装まで人手を介さず行い、液卵加工やゆで卵製造も自動化が進んでいます。日本の畜産施設における省力化と衛生管理の参考になる最新技術の動向を解説します。
今回ご紹介するのは、「Noal Farm」チャンネルの動画『How To Harvest Millions of Chicken Eggs with Robots and Conveyor Belts | Inside Egg Factory』です。再生数は約47万回ですね。現代の産業型養鶏場において、どのようにして大量の卵を生産し、ロボットやベルトコンベアによって処理されているのかという過程を追った内容になっています。
なるほど、規模感が非常に大きい話ですね。特に印象に残ったポイントは何でしょうか?
数字で言うと、現代の産業型養鶏場では100万羽以上の採卵鶏を飼育し、1日に80万個以上の卵を生産しているという統計があります。この巨大な生産量を維持するために、餌やりから温度管理、そして卵の回収まで、人間の手を介さずに自動化されたシステムが構築されている点です。
1日80万個ですか。それは相当なインパクトがありますね。ただ、これだけの設備投資に対して、採算は取れているものなのでしょうか。
動画では、1羽あたり年間約300個の卵を生産するとして、10万羽の農場なら年間3000万個になると説明されています。自動化によって人件費を抑制し、安定した供給を実現しているわけですが、この高効率なオペレーションこそがビジネスの核ですね。
労務コストの圧縮は明白ですね。では、実際に卵が回収されてから出荷されるまでの工程で、品質管理はどのように行われているのですか。
卵は回収後、専用のトレーに乗せられて工場へ運ばれます。ここではロボットアームが卵を扱うのですが、割れや損傷を避けるために動きが精密に計算されています。その後、自動秤によってサイズ別に分類され、紫外線と光透過検査で目に見えない傷や汚れを検知するシステムが導入されています。
目に見えない傷を検知するとは、かなり厳格な基準ですね。洗浄や乾燥も自動化されているのでしょうか。
はい、オゾン噴霧や温水での洗浄、温風乾燥、そしてバクテリアの侵入を防ぐための鉱物油コーティングまで、全工程が自動化されています。さらに、各トレーには追跡コードが付与され、どの農場のどのロットのものか特定できる体制になっています。
トレーサビリティの徹底は、食品衛生上のリスク管理という点で重要ですね。一方で、このシステムには初期投資と維持コストが莫大になりそうな懸念もありますが、動画内ではその辺りの言及はありましたか。
動画自体は工程の紹介に重点を置いているため、具体的な投資額や回収期間の数値は示されていません。ただ、このレベルの自動化を実現するためには、高度なセンサー技術と機械制御システムが必要不可欠であり、中小規模での導入は難しいだろうという見方が一般的です。
やはり規模の経済が前提となるモデルですね。ちなみに、この動画では加工卵の扱いについても触れられていますか。
触れられています。ゆで卵の製造では、高圧蒸気で加熱後、急速冷却し、自動で剥皮される工程が描かれています。また、液卵製品向けには、機械によって黄身と白身を分離し、殺菌処理を施して無菌バッグに詰め、ベーカリーやレストラン向けに出荷する流れも紹介されています。
液卵への展開は、外食産業や食品加工業向けの需要を取り込む戦略として合理的ですね。自動化によって品質の均一性を保つことで、BtoBビジネスでの信頼性を確保している印象です。
その通りです。この動画は、現代の食料供給がいかに高度な技術とシステムに依存しているかを教えてくれます。メリットである効率性と、課題である設備依存度や初期投資の重さを両方理解した上で、今後の農業ビジネスのあり方を考える際の参考になる内容だと思います。
なるほど。技術が進むほど、参入障壁が高くなるという側面もあるのかもしれませんね。今日はここまでです。ありがとうございました。
大規模鶏舎における完全自動集卵システム
現代の産業用鶏舎では、1施設で100万羽以上の採卵鶏を飼育し、1日に80万個以上の卵を生産しています。自動給餌機がミネラル豊富な水と餌を供給し、スマート技術が鶏舎内の温度を管理して鶏の健康と産卵の安定性を保ちます。施設は定期的に清掃・消毒され、疾病予防と衛生維持に努めています。
産卵された卵は、人手を介さず全自動コンベアで搬送されます。この段階で人間の手が触れることはなく、卵が破損しないよう慎重に転がされます。10万羽の鶏舎であれば、1羽あたり年間約300個の産卵数を前提に、年間最大3,000万個の卵を生産可能です。この規模の自動化は、労働力不足が深刻な日本国内の畜産現場においても、導入検討の重要なモデルケースとなります。
ロボットアームによる高精度な選別と搬送
集卵された卵は、専用のトレイから自動アームによって丁寧に搬出されます。すべての動作は、微細なひび割れや損傷を避けるよう厳密に調整されています。次に、精密な秤を備えた自動システムが卵をサイズ別に分類します。小型、中型、大型、特大といった等級ごとに正確に振り分けられ、ロボットアームが落下や破損なく扱います。
1分間で数千個の卵が処理され、次の工程へ送られます。この過程で人間との接触は一切ありません。日本では、こうした高精度な選別機を導入することで、人手による目視選別に伴うヒューマンエラーや労働負荷を大幅に低減できます。また、破卵率の低下は生産コストの削減に直結するため、経済的なメリットも大きいと言えます。
UV検査とオゾン洗浄による衛生管理
選別後の卵は、高度なUV(紫外線)検査と検卵システムを通ります。この工程では、肉眼では見えない微細なひび割れ、汚れ、不純物が瞬時に検出されます。検査を通過した卵は、全自動洗浄システムへ移ります。温水またはオゾンスプレーを用いて殻表面の汚れや有害な細菌を効果的に除去します。
洗浄後、熱風で乾燥させ、一部の施設では水分保持と細菌侵入防止のために薄い鉱物油コーティングを施します。パッケージ用には、再度計量システムで重量を確認してから包装されます。日本では、食の安全に対する消費者の意識が高く、こうした多段階の衛生管理プロセスは、輸出や高級ブランド卵の生産において信頼性を担保する要素となります。
トレーサビリティと液卵・加工卵の自動化
包装段階では、紙トレイやエコカートンに詰められ、自動封入とラベル付けが行われます。各カートンにはトレーサビリティコードが付与され、消費者は産地やロット番号まで確認可能です。その後、冷蔵輸送(コールドチェーン)で全国の市場へ届けられます。
また、ゆで卵や液卵の製造もほぼ完全に自動化されています。ゆで卵は高圧蒸気で約15〜20分加熱され、急冷後に自動剥皮・洗浄・検査・包装されます。液卵は機械で割卵し、黄身と白身を精密に分離します。分離後の液卵は均一に混合され、パスチャライズ処理(低温殺菌)を施して細菌を除去しつつ品質を保ちます。これらはベーカリーや食品メーカー向けに供給され、日本の食品加工業界でも需要が高い製品です。
よくある質問(FAQ)
Q. 大規模鶏舎で1日あたりの卵生産量はどのくらいですか?
1施設で100万羽以上の採卵鶏を飼育する場合、1日に80万個以上の卵を生産できます。10万羽規模の農場であれば、1羽あたり年間約300個の産卵数を前提に、年間最大3,000万個の生産が見込めます。この生産量は、完全自動化された集卵・搬送システムによって支えられています。
Q. 卵の選別工程で人間の手は触れますか?
選別工程では人間の手は触れません。集卵からサイズ別分類、UV検査、洗浄、包装まで、すべてロボットアームや自動コンベアによって処理されます。精密な秤でサイズを判定し、破損しないよう慎重に搬送するため、ヒューマンエラーや衛生リスクを排除できます。
Q. 卵の洗浄にはどのような技術が使われていますか?
全自動洗浄システムでは、温水またはオゾンスプレーを使用します。これにより、卵殻表面の汚れや有害な細菌を効果的に除去します。洗浄後は熱風で乾燥させ、必要に応じて薄い鉱物油コーティングを施して、水分保持と細菌侵入を防ぎます。
Q. 液卵の製造工程でパスチャライズ処理は行われますか?
はい、行われます。機械で割卵・分離した液卵は、均一に混合された後にパスチャライズ処理(低温殺菌)を施されます。この処理により細菌を殺菌しつつ、卵本来の品質と風味を保持します。処理後は無菌バッグに詰められ、冷蔵状態で食品メーカーへ出荷されます。
Q. 卵のトレーサビリティはどのように確保されていますか?
各カートンにはトレーサビリティコードが付与されます。このコードにより、消費者は卵がどの農場で生産され、どのロット番号のものかを正確に確認できます。包装段階で自動ラベル付けされるため、全数に情報が記載され、産地偽装防止や品質保証に貢献します。